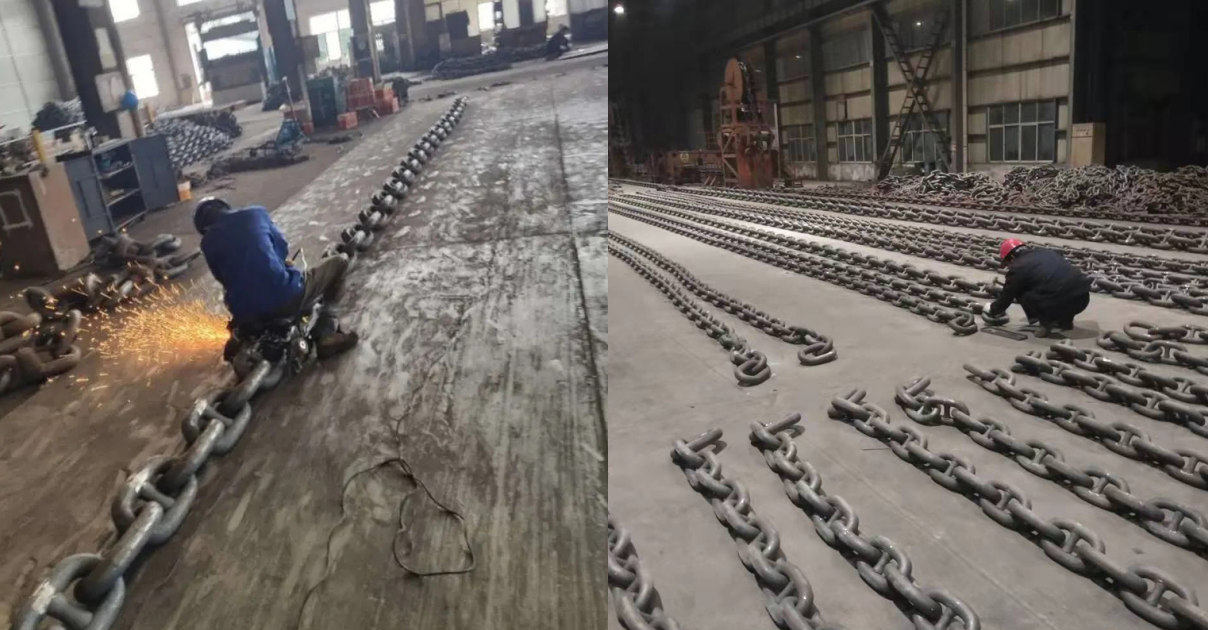
Introduktion til produktionsprocessen af marine ankerkæder - del 1
Produktionen af skibsankre i kulstofstål er en højt specialiseret proces, der involverer flere præcist kontrollerede fremstillingstrin. Fra udvælgelsen af råmaterialer til det endelige produkt gennemgår det kritiske trin såsom skæring, opvarmning, smedning, svejsning, varmebehandling, kvalitetsinspektion og anti-korrosionsbehandling. Hvert trin skal nøje overholde internationale standarder for at sikre ankerkædens styrke, sejhed og korrosionsbestandighed.
I. Forberedelse og skæring af råmaterialer
1. Stålvalg
- Støbt stål er valgt som hovedmateriale på grund af dets fremragende styrke og korrosionsbestandighed, som kan opfylde brugskravene for skibe i barske havmiljøer.
- De gængse stålspecifikationer er 6 meter lange og 120 millimeter i diameter stålstænger, og disse stålstænger ankommer til fabrikken i form af blokke på flere titusmeter.
2. Præcis skæring
- Brug en brokran til at flytte store stålstænger. Gennem en automatisk sav skæres stålstængerne i sektioner af den nødvendige længde, hver sektion vejer over 100 kg.
- Skæreprocessen skal sikre nøjagtighed for at levere råmaterialer med passende specifikationer til den efterfølgende smedeproces.
II. Smedning og formningsprocesser
1. Varmebehandling
- De afskårne stålsektioner sendes ind i induktionsovnen og opvarmes til over 1500 ℃. Scenen inde i ovnen ligner "en rasende solnedgang", hvor stålet gløder i en brændende orange farve.
- Opvarmningstemperaturen skal kontrolleres præcist, normalt inden for intervallet 530-600 ℃, for at gøre stålet blødt nok til at forme.
2. Smedeproces
- Den opvarmede stålblok udvindes ved hjælp af mekaniske armaturer og placeres i en hydraulisk presse, der anvender tusindvis af tons kraft til smedning.
- Stålet bukkes til den oprindelige form af et stort kædeled, og denne proces kræver ekstremt præcise målinger og erfarne operatører.
- Tværstangsfremstilling: Det mindre runde stål presses gennem et smedningsudstyr til en "lille talje"-form, der fungerer som den understøttende struktur i midten af ankerkæden.
III. Svejsning og montage
1. Kæde-link svejsning
- De bøjede kæde-led-grænseflader svejses automatisk. Elektroderne presser samlingen sammen, og strømmen løber gennem stålet og genererer modstandsvarme, der smelter komponenterne til et komplet fast stof.
- Under svejseprocessen produceres "smukke jerngnister". Efter ca. 15 minutter går gnisterne ud, og kædeledssvejsningen er afsluttet.
2. Vandret installation
- Placer den fremstillede vandrette stang i midten af ankerkæderingen, start pressefittingsudstyret for at påføre tryk, og indstøb den vandrette stang dybt i ankerkæden.
- Den vandrette stang er fast bundet til ankerkædekroppen gennem svejsning, hvilket sikrer nøjagtigheden af den samlede størrelse og stabiliteten af ankerkædens form.